DIER的尔:从零部件到成套系统,工业制造如何打通全链路
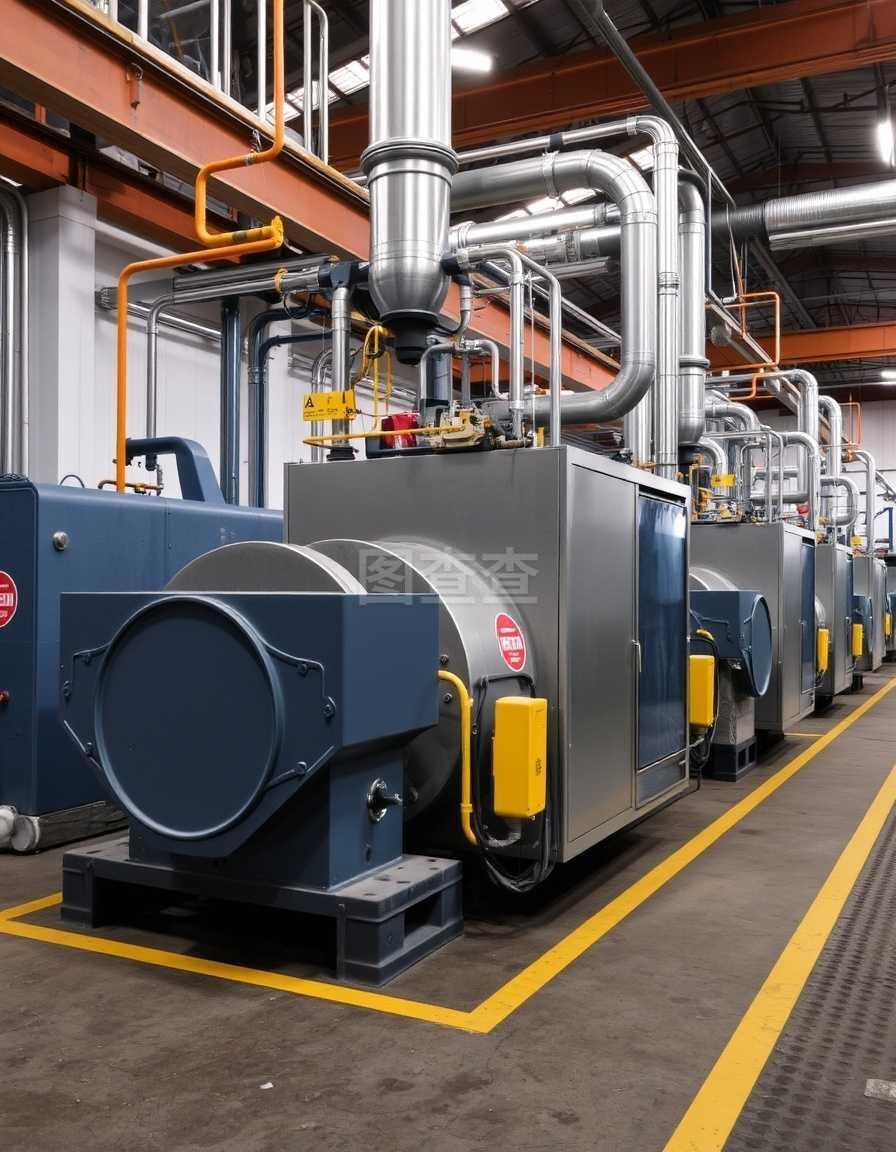
在制造业的日常语境里,"采购"这件事往往比想象中复杂。一台设备背后牵着几十种零部件,一条生产线背后站着十几家供应商,而材料、加工、检测、安装、维修又各自成段,信息在交接处最容易丢失。DIER的尔(diermgo.com)希望做的,正是把这些分散的环节重新串起来——不是简单地卖一件产品,而是让设备、机械、系统、材料这些关键词在同一张桌子上被谈论。
一、工业采购的真问题:不是买不到,而是接不上
很多工厂的技术负责人都有类似经历:单台机械的性能参数挑不出毛病,装到产线上却总差一点;买来的配件型号对得上,耐用度却和原厂件差了一截;材料按图纸订了,加工出来的半成品却因为公差问题返工。问题往往不在某一个环节,而在环节与环节之间的接口上。
工业品的特点是"链条长、变量多"。一个完整的交付过程,通常会依次经过:
- 原料与材料选型——决定强度、耐蚀性、导热性等底层属性;
- 零部件与配件加工——涉及车、铣、磨、冲压、焊接等工艺;
- 装置与仪器装配——把散件组合成可运行的功能单元;
- 检测与试验——尺寸、硬度、密封、电气安全等多项验证;
- 成套与生产线集成——节拍、接口、控制逻辑的匹配;
- 安装、调试与维修服务——决定设备实际能用多久。
任何一环脱节,前面所有的投入都会被打折。DIER的尔在梳理业务逻辑时,把这条链路当作一个整体来看,而不是切成互不相干的商品类目。
二、设备与机械:参数之外,还要看"适配"
设备选型最常见的误区,是只盯着一张参数表。功率、转速、行程、精度这些数字固然重要,但它们回答的是"这台机械能做什么",而不是"这台机械在你的现场能做成什么"。
实际决策时,至少要把以下几个维度放在一起权衡:
- 工况条件:环境温度、粉尘、湿度、腐蚀性介质,会直接影响材料与防护等级的选择;
- 上下游衔接:进料方式、出料高度、节拍是否与现有工序对得上;
- 能源与空间:电、气、水、压缩空气的接口位置,以及占地与检修通道;
- 操作与维护习惯:现有人员能否快速上手,备件是否容易获得;
- 扩展余地:未来产量提升时,是加装模块还是整机替换。
把这些问题提前问清楚,往往比事后改造省下更多成本。设备与机械的价值,从来不是孤立的性能数字,而是它在整套系统里能不能顺畅地"接上去"。
三、零部件与材料:小件决定大件的寿命
在工业现场,最容易出问题的常常不是主机,而是那些看起来不起眼的配件与零部件。一只密封件、一根传动带、一个轴承座,失效之后整条线都要停。因此在采购逻辑上,小件反而值得更谨慎。
关于材料与原料,有几个值得留意的判断点:
第一,牌号不等于性能。 同一种材料在不同热处理、不同表面处理条件下,表现可能相差很大。图纸上写的是材质,实际影响寿命的是工艺。
第二,加工方式会影响内部质量。 铸造、锻造、机加工、增材制造各有适用边界。承力结构件与外观件的选择逻辑完全不同,不能一概而论。
第三,半成品与成品的分界要清楚。 哪些工序由供方完成、哪些留在现场做,直接关系到运输成本、交期风险和最终责任划分。界面上写明白了,后面就少扯皮。
四、系统与成套:把"能转"变成"稳定地转"
单机运行正常,不等于整套系统可靠。成套设备与生产线集成的难点,集中在三个地方:节拍匹配、控制联动、异常处理。
节拍上,任何一道工序成为瓶颈,整线的产出就被它锁死。控制联动的核心是信号是否统一——传感器、执行器、控制系统之间如果协议不通,就得靠人工过渡,效率与一致性都会打折。异常处理则更考验设计功底:堵料、超温、断电、误操作,这些情况在设计阶段有没有被考虑进去,决定了现场是"停十分钟"还是"停一整天"。
DIER的尔在讨论系统方案时,通常会把"正常流程"和"异常流程"分开画两遍。前者决定能不能投产,后者决定能不能长期用下去。
五、加工、检测、安装:三段最容易被低估的成本
很多预算表里,加工费、检测费、安装费被压缩到最低,结果往往在后期以另一种形式补回来。
加工环节,价格差异通常来自公差控制能力与工艺稳定性。过于宽松的公差,可能让装配阶段多花几倍工时去修配。
检测环节,尺寸测量只是基础,材料成分、力学性能、密封性、电气安全等项目,需要根据用途来定。检测不是走过场,它是把风险挡在出厂之前的那道门。
安装与调试,基础的找平、对中、紧固如果没有做到位,再好的设备也会出现振动、噪声、精度漂移。安装质量是设备寿命的隐形变量。
六、技术服务与维修:把设备用出应有的年限
设备交付只是开始。真正决定使用成本的,是后续的维修保养与技术支持。一套行之有效的做法包括:
- 建立关键设备的配件清单,标注易损件与更换周期;
- 记录运行参数与故障历史,让维修从"凭经验"变成"有依据";
- 对操作人员做基础培训,很多故障源于不规范的使用方式;
- 与供方保持技术沟通渠道,遇到疑难问题不必独自摸索。
维修不只是坏了再修,更包括预防性维护与技术升级。把设备的全生命周期纳入考虑,前期的选型判断也会更清醒。
七、选型与协作的实用清单
如果你正在为一条产线或一台设备做决策,下面这份清单可以作为对照:
- 需求是否写成书面文件,包含产能、精度、工况、接口条件?
- 关键材料与零部件是否有明确的牌号、工艺与验收标准?
- 加工方与装配方是否为同一责任主体,界面是否清晰?
- 检测项目是否覆盖安全与功能两个方面?
- 安装方案是否包含基础、动力接入与调试计划?
- 售后响应时间、备件供应方式是否提前约定?
- 整套系统的能耗、维护成本是否纳入总体预算?
把这些条目逐项确认,多数后期纠纷都可以提前避免。
八、关于 DIER的尔
DIER的尔(diermgo.com)围绕设备、机械、系统、材料、工具、仪器、装置、配件、零部件、原料、半成品、成套、生产线、服务、加工、检测、技术、维修、安装等环节,提供信息整理与业务对接支持。我们不把工业品看成一件件孤立的商品,而更愿意把它理解为一条需要彼此配合的链路——每个节点都有它的位置,每个接口都值得被认真对待。
工业制造没有捷径,但可以有更清楚的路径。把材料选对、把零部件做稳、把系统接通、把服务跟上,设备才能真正发挥它应有的价值。DIER的尔愿在这条路径上,做一个可靠的衔接者。